Фасады с фрезеровкой в большинстве цехов до сих пор шлифуют руками: сначала сырой МДФ, потом грунт, потом ещё раз между слоями. Это самый медленный участок и главный источник брака под эмалью. Разбираем, почему здесь не работает обычный калибровальный станок, какие узлы на самом деле нужны и сколько стоит станок под эту задачу.
- Фрезерованный фасад лентой не шлифуют: она не входит в профиль и заваливает кромку.
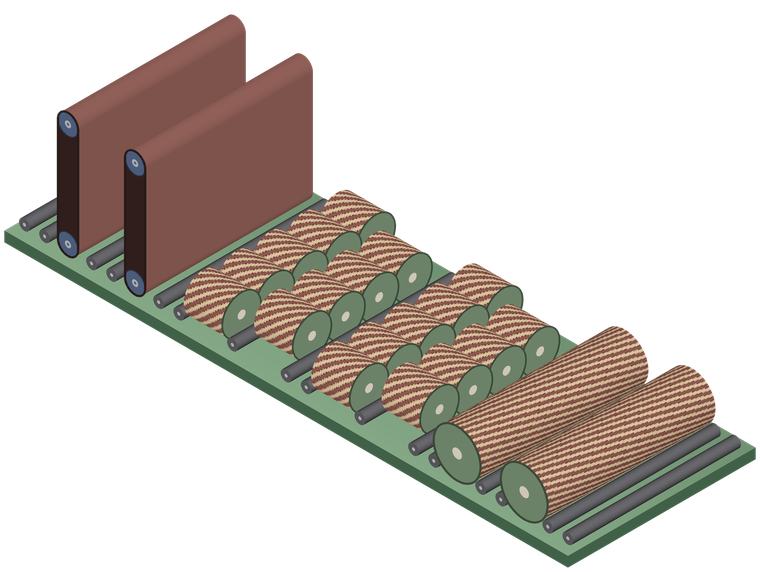
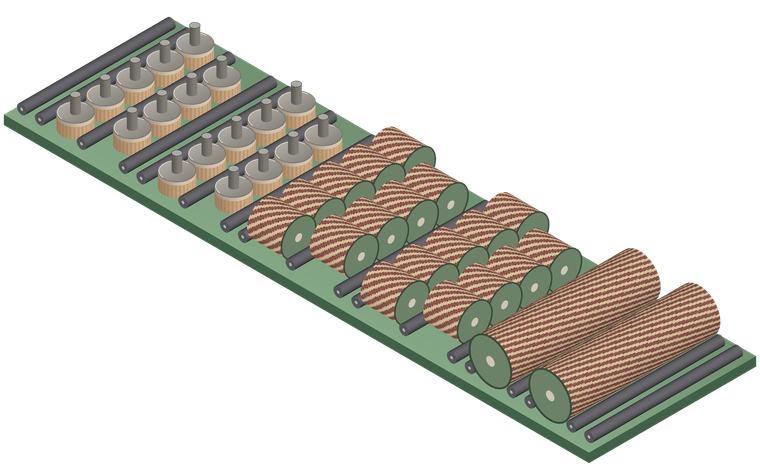
- Рельеф обрабатывают три узла: тарелки, поперечные барабаны и продольные щётки.
- Под эмаль нужны 4–6 узлов. На 2–3 узлах часть углов фрезеровки придётся доводить вручную.
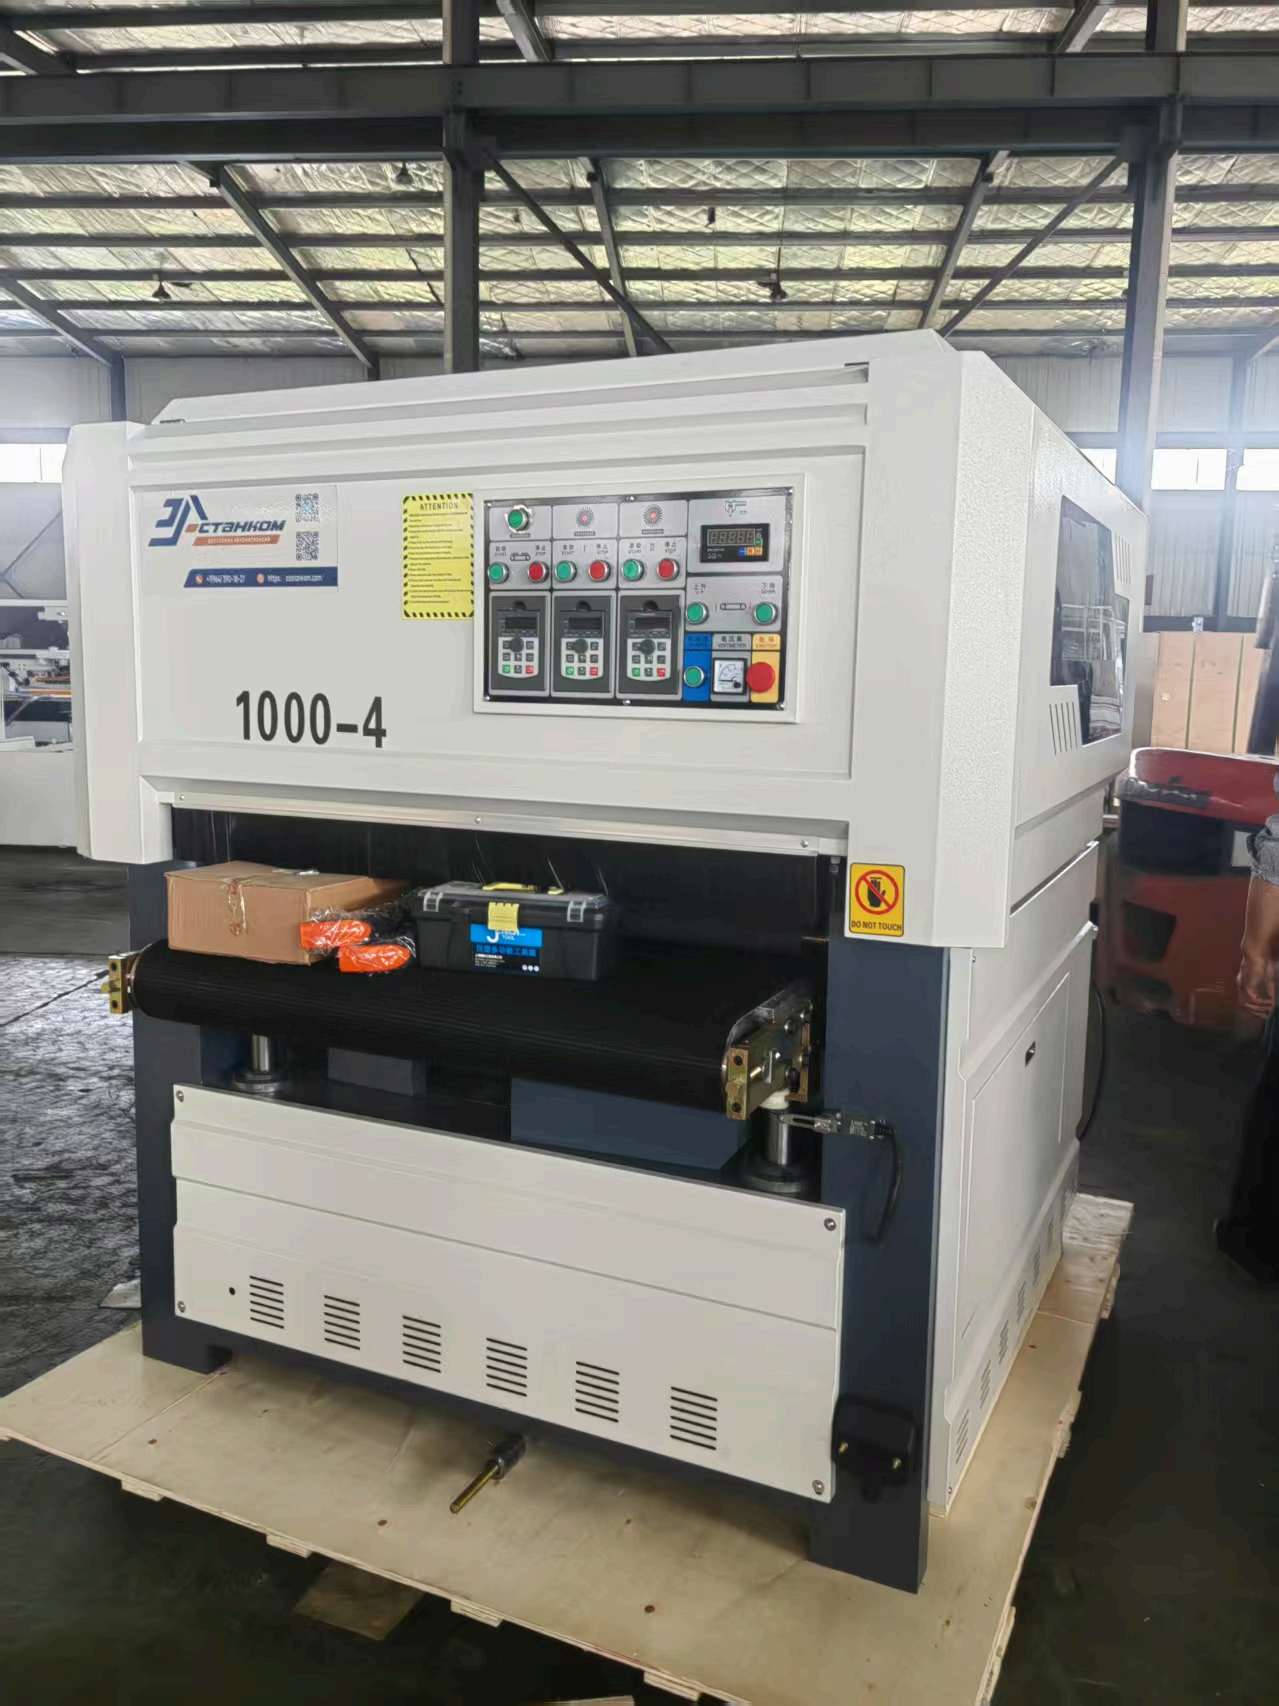
- Станок под фасады шириной 600 мм стоит от 666 тыс. до 1,23 млн ₽ без скидки, срок изготовления — 21–36 рабочих дней.
Где фасад портится под эмалью
Укрывная эмаль не прячет дефекты — она их подчёркивает. На глянце и полуматовой эмали видно всё, что осталось после шлифовки:
- поднятый ворс. МДФ впитывает влагу из грунта, волокна встают, и поверхность становится шершавой;
- риска от предыдущего зерна. Если перейти с P120 сразу на P240, глубокие царапины первого прохода останутся и проявятся под эмалью;
- протёртые рёбра. На кромках фрезеровки грунт стирается до основы, и там эмаль ложится иначе;
- непрошлифованные углы. Во внутренних углах профиля остаётся ворс и наплывы грунта.
Вручную всё это контролирует шлифовщик — и результат зависит от того, кто стоит у стола и как он устал к концу смены. Станок нужен, чтобы каждый фасад проходил одинаково.
Почему калибровальная лента здесь не подходит
Калибровальный узел — это бесконечная абразивная лента на двух валах. Она отлично выводит плоскость и толщину щита, но на фрезерованном фасаде у неё две проблемы. Во-первых, лента не входит в профиль: она касается только верхней плоскости и рёбер. Во-вторых, на рёбрах профиля давление максимальное — лента заваливает кромку и протирает грунт до МДФ.
Поэтому плоскость выводят до фрезеровки: плита с завода и так ровная, а если есть разнотолщинность — её калибруют лентой ещё целой плитой. А уже фрезерованную деталь шлифуют узлами, которые повторяют рельеф.
Какие узлы нужны для фасадов
| Узел | Как работает | Что делает на фасаде |
|---|---|---|
| Шлифовальные тарелки Ø180 мм | Ряд вращающихся дисков с абразивом, повторяют контур детали | Шлифуют пласть и пологий рельеф, снимают основной ворс |
| Поперечные барабаны | Барабаны Ø230 мм длиной 230 мм, ось вдоль подачи, два ряда в шахматном порядке | Щетина идёт поперёк детали и достаёт в углы фрезеровки и узкие галтели, куда тарелка проходит по касательной |
| Щёточные барабаны Ø280 мм | Продольные барабаны с абразивной щетиной | Выглаживают поверхность после тарелок, снимают ворс, обрабатывают грани и кромки |
От формы профиля зависит, какой узел главный:
- контурная фрезеровка с радиусом от 6 мм — хватает тарелок и щёток, поперечные барабаны улучшают углы;
- классическая филёнка и узкие галтели — без поперечных барабанов углы останутся недошлифованными;
- объёмный 3D-рельеф и резьба — тоже нужны поперечные барабаны, а часть мелкой резьбы всё равно придётся доводить вручную.
Три этапа шлифовки и зерно на каждом
| Этап | Задача | Как шлифуют |
|---|---|---|
| Сырой МДФ после фрезеровки | Убрать ворс и следы фрезы, подготовить под грунт | Последовательность зерна без пропусков: например, P120 → P180 → P240. Каждое следующее зерно снимает риску предыдущего |
| Межслойное шлифование грунта | Снять поднявшийся ворс и наплывы, грунт оставить | Зерно P320, давление минимальное. Только тарелки и щётки: лента протрёт грунт на рёбрах |
| Матирование между слоями эмали | Создать микрорельеф для сцепления следующего слоя | Нетканый абразив или P400, без съёма. Любой съём — это протир до основы |
Отсюда главный принцип: сколько ступеней зерна нужно — столько узлов должно стоять в линии. Если узлов меньше, станок сделает работу за два прохода или оставит доводку шлифовщику.
Сколько узлов нужно и что останется руками
Ниже — комплектации, которые подбор на нашем сайте предлагает для фасадов МДФ с контурной фрезеровкой под эмаль. Цены — для ширины 600 и 1000 мм, без скидки, на сентябрь 2026 года.
| Комплектация | Узлы по ходу подачи | 600 мм | 1000 мм | Срок | Что останется руками |
|---|---|---|---|---|---|
| 1Т1Б | тарелки, щётка | 666 041 ₽ | 822 072 ₽ | 21 раб. день | Углы фрезеровки, кромки и риска от предыдущего зерна |
| 1Т2Б | тарелки, 2 щётки | 804 924 ₽ | 1 008 716 ₽ | 21 раб. день | То же, что у 1Т1Б, но поверхность ровнее |
| 1Т1П2Б | тарелки, поперечные, 2 щётки | 945 919 ₽ | 1 204 806 ₽ | 26 раб. дней | Часть углов профиля и риска — второй проход |
| 2Т1П2Б | 2 × тарелки, поперечные, 2 щётки | 1 086 914 ₽ | 1 400 895 ₽ | 31 раб. день | Часть углов профиля |
| 2Т2П2Б — рекомендуем | 2 × тарелки, 2 × поперечные, 2 щётки | 1 227 910 ₽ | 1 596 984 ₽ | 36 раб. дней | Ручная доработка не нужна, только контроль ОТК |
Цена со скидкой и габариты — в подборе по детали. Там же можно поменять профиль (филёнка, 3D-рельеф), состояние детали и ширину — список комплектаций пересчитается.
Как выбрать ширину
Ширину берут по самой широкой детали плюс запас на укладку. Кухонные и шкафные фасады обычно укладываются в 600 мм. Если в работе есть фасады гардеробных, двери или стеновые панели — нужна ширина 1000 или 1300 мм. Широкий станок дороже: разница между 600 и 1000 мм для одной и той же комплектации — около 23–30%. Переплачивать за ширину, которой нет в заказах, не стоит, но и узкий станок под редкую широкую деталь заставит вернуться к ручной шлифовке.
Как посчитать окупаемость
Точную окупаемость считают по вашим цифрам: сколько фасадов в смену, сколько минут уходит на один фасад сейчас и сколько стоит час шлифовщика с налогами. Формула простая:
экономия в месяц = фасадов в смену × смен в месяц × (минут вручную − минут на станке) ÷ 60 × стоимость часа
80 фасадов в смену, 22 смены в месяц, вручную — 11 минут на фасад, на станке — меньше минуты, час шлифовщика — 450 ₽. Экономия: 80 × 22 × 10,3 ÷ 60 × 450 ≈ 136 тыс. ₽ в месяц только на оплате труда. Станок за 1,2 млн ₽ в этом примере окупается примерно за 9 месяцев — без учёта брака и того, что шлифовщиков не нужно искать и обучать.
Время на станке зависит от скорости подачи и длины детали, а ручное время — от профиля и опыта. Поэтому самые точные цифры даёт тест на вашей детали.
Что ещё понадобится в цехе
- Аспирация. Шлифовка МДФ даёт много мелкой пыли, станок подключают к общей системе аспирации. Производительность подбирают под число узлов.
- Электропитание. Мощность станка под фасады на 600 мм — от 3,7 кВт для двух узлов до 8,1 кВт для шести.
- Оснастка. Абразивные щётки и диски для тарелок — расходник. Зерно подбирают под этап: разные наборы для сырого МДФ и для грунта.
Как проверить станок до покупки
Пришлите нам фасад — сырой или загрунтованный, с вашей фрезеровкой. Мы отшлифуем его на станке, запишем весь процесс на видео и вернём деталь. По видео и по самой детали будет видно, какие углы станок проходит, а какие нет, и сколько узлов нужно именно под ваш профиль. Условия теста уточняйте у менеджера.
Подобрать комплектацию самостоятельно можно в подборе по детали — шесть вопросов, и вы увидите все подходящие варианты со схемой узлов, ценой и сроком. Если состав узлов уже понятен — соберите станок в конфигураторе.
Частые вопросы
Можно ли шлифовать фасады с фрезеровкой на калибровальном станке?
Нет. Лента не входит в профиль и заваливает кромку. Плоскость выводят до фрезеровки, а фрезерованную деталь шлифуют тарелками и щётками.
Зачем нужны поперечные барабаны, если есть щётки?
Продольные щётки и тарелки проходят углы фрезеровки по касательной. Поперечные барабаны работают поперёк детали и достают во внутренние углы и узкие галтели.
Каким зерном шлифовать грунт между слоями?
Для межслойного шлифования грунта — P320 с минимальным давлением. Задача — снять ворс и наплывы, а сам грунт оставить.
Сколько узлов нужно, чтобы не доводить фасады вручную?
Для контурной фрезеровки под эмаль — шесть: две группы тарелок, два узла поперечных барабанов и две щётки. На четырёх–пяти узлах останется доводка части углов.
Сколько делают станок?
От 21 рабочего дня для двух–трёх узлов до 36 рабочих дней для шести. Точный срок указан у каждой комплектации в подборе.